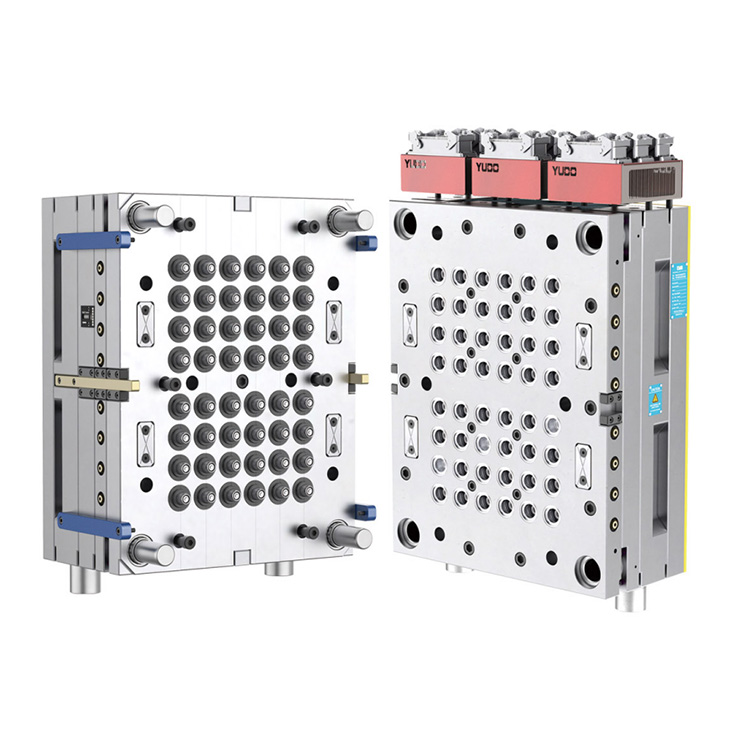
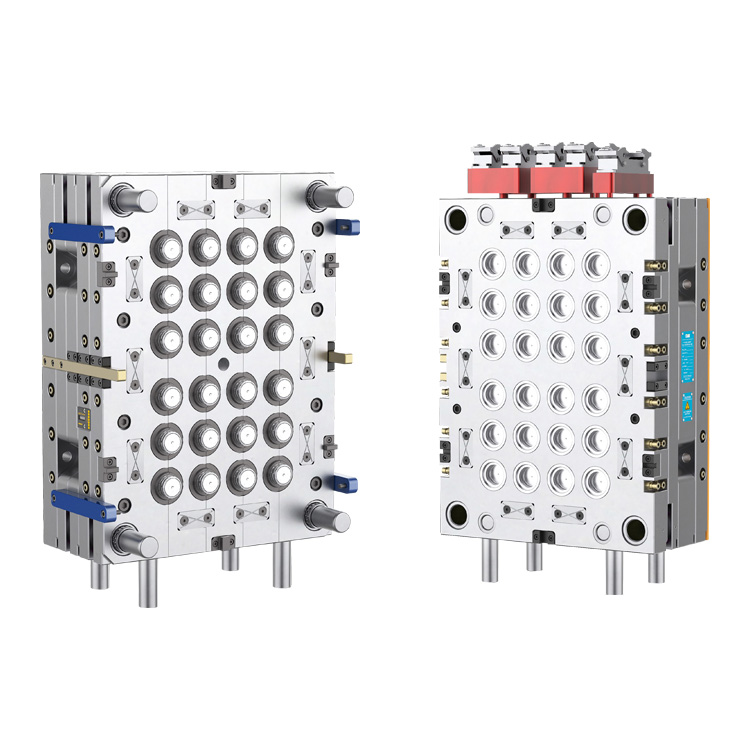
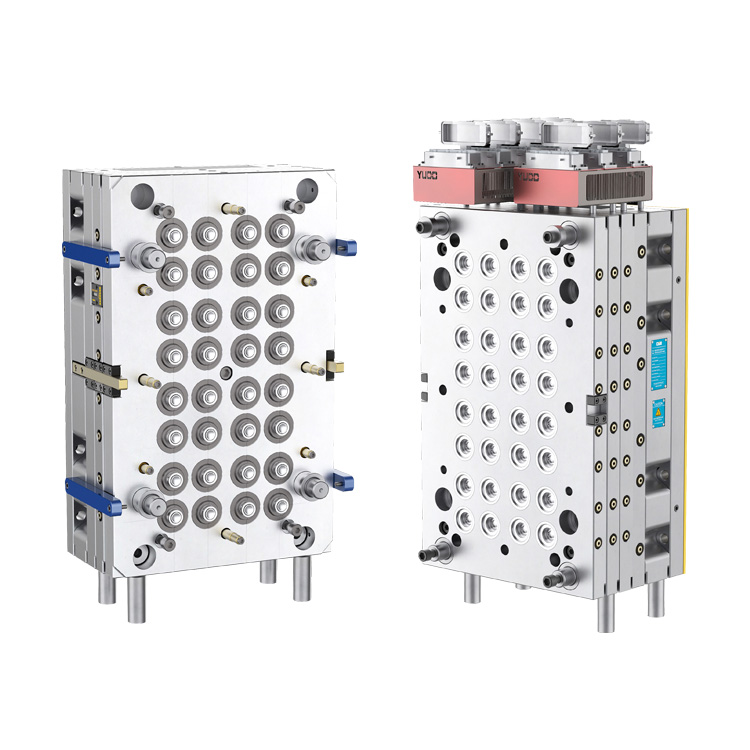
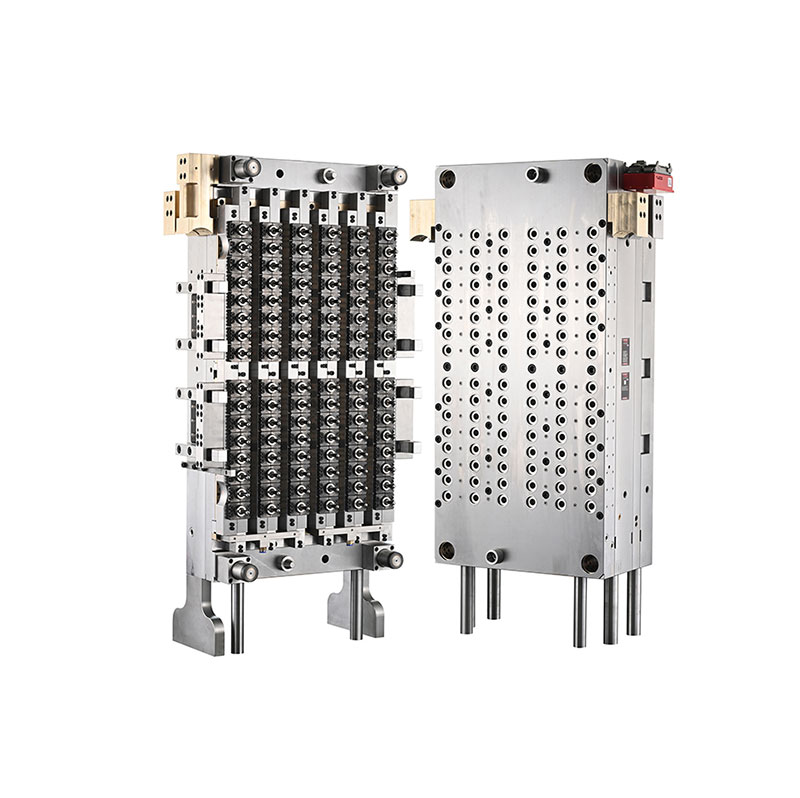
Daelong, Kinijoje įsikūręs įpurškimo formų gamintojas, turintis daugiau nei 30 metų pramonės patirtį, teikia tikslius įrankių sprendimus didelės apimties plastikinių pakuočių gamybai. The96 ertmė 29 25 kaklo naminių gyvūnėlių ruošinių forma su adatinio vožtuvo uždoriaissukurtas reikliems PET ruošinių gamybai, derinant didelės ertmės išdėstymą, valdomą karšto bėgelio sistemą ir suderinamumą su automatizuota gamybos įranga, kad būtų palaikoma pastovi gėrimų, maisto ir kasdienių cheminių pakuočių gamyba.
Didelio našumo PET ruošinio forma tiesiogiai veikia gamybos efektyvumą, matmenų nuoseklumą, medžiagų panaudojimą ir butelių kokybę. 96 ertmių konfigūracija leidžia gamintojams gaminti kelis ruošinius per kiekvieną įpurškimo ciklą, o adatinio vožtuvo užtvaro karšto bėgio sistema padeda kontroliuoti lydalo tiekimą atskiruose vartuose. Gamintojams, naudojantiems suderinamas Nestal liejimo mašinas ir penkių stočių robotų automatizavimą, tinkamas formos dizainas gali palaikyti stabilią, pakartojamą gamybą. Šiame straipsnyje paaiškinami pelėsių veikimo principai, pagrindiniai medžiagų pasirinkimai, inžineriniai pranašumai, atrankos kriterijai, priežiūros reikalavimai ir praktiniai aspektai vertinant investiciją į didelės ertmės PET ruošinio formas.
PET ruošiniai yra įpurškiami komponentai, kurie vėliau pašildomi ir ištempiami pūtimo būdu į butelius ar kitas talpyklas. Jų matmenys, medžiagų pasiskirstymas, kaklelio geometrija ir paviršiaus būklė turi įtakos gatavos pakuotės veikimui.
96 ertmių formoje yra 96 atskirų ertmių padėtys, todėl tinkamai sukonfigūruota liejimo liejimo sistema per vieną pilną formavimo ciklą gali suformuoti iki 96 ruošinių. Šis išdėstymas ypač tinka gamintojams, kurie siekia didelių gamybos pajėgumų, nepasitikėdami daugybe atskirų liejimo mašinų.
29/25 kaklo specifikacija nurodo numatomą kaklo apdailos dizainą. Pirkėjai prieš užsakydami turėtų patvirtinti tikslų sriegio profilį, sandarinimo matmenis, uždarymo suderinamumą ir atitinkamą kaklo apdailos brėžinį. Šios detalės nustato, ar gatavas ruošinys atitiks numatytą dangtelį ir butelio pūtimo procesą.
Remiantis „Daelong“ gaminio informacija, ši forma skirta „Nestal“ liejimo mašinoms su penkių stočių robotų sistema. Tikrasis suderinamumas turi būti patvirtintas atsižvelgiant į pirkėjo mašinos modelį, plokštelės matmenis, įpurškimo talpą ir automatikos konfigūraciją.
Didelės ertmės liejimo įpurškimo metu tolygiai paskirstyti išlydytą PET visose ertmėse yra didelis inžinerinis iššūkis. Dėl lydymosi temperatūros, slėgio, srauto pasipriešinimo ar vartų veikimo skirtumų gali skirtis ruošinio svoris, išvaizda ir matmenų tikslumas.
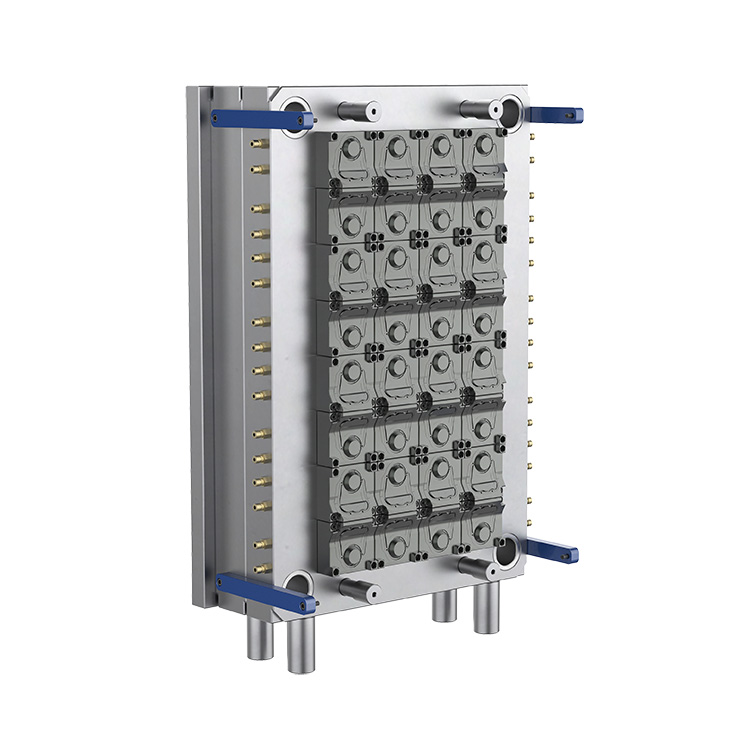
Adatinių vožtuvų užtvarų karšto bėgelio sistemoje naudojamas kilnojamas vožtuvo kaištis vartų atidarymui ir uždarymui valdyti. Sistema sukurta taip, kad valdytų lydalo patekimą į kiekvieną ertmę ir gali padėti sukurti švaresnes vartų sritis bei nuoseklesnį užpildymą, kai ji tinkamai suprojektuota, prižiūrima ir sinchronizuojama su įpurškimo procesu.
Daelong šiam modeliui nurodo PC-VG serijos vožtuvų užtvarų karšto kanalo sistemą. Galutiniai rezultatai priklauso nuo bendros karšto bėgelio konstrukcijos, vožtuvo kaiščio būklės, temperatūros valdymo, įpurškimo nustatymų, aušinimo efektyvumo ir PET dervos paruošimo. Pirkėjai turėtų paprašyti pelėsių bandymo ir mėginių įvertinimo, kad patikrintų veikimą tikromis eksploatavimo sąlygomis.
Medžiagos parinkimas yra labai svarbus didelės ertmės PET ruošinio formoms, nes atskiri komponentai patiria skirtingus šilumos, slėgio, trinties ir pasikartojančio mechaninio judėjimo derinius. Tinkamas įrankių plienas ir karšto bėgelio medžiagos padeda išlaikyti matmenų stabilumą, atsparumą dilimui ir patikimą ilgalaikį veikimą.
Šioje lentelėje apibendrinamos medžiagos ir inžinerinė informacija, kurią „Daelong“ paskelbė šiai formai.
| Komponentas | Nurodyta medžiaga | Paskelbtas Hardness | Inžinerinis tikslas |
|---|---|---|---|
| Ertmė ir šerdis | Vokietija 2316 plienas | HRC 42–45; precizinis grūdinimas iki HRC 50–54 | Formuoja ruošinio geometriją ir palaiko atsparumą dilimui |
| Kaklo žiedas | Vokietija 2316 plienas | HRC 45–50 | Sudaro kaklo apdailą ir uždarymo sąsają |
| Vožtuvo kaištis | Japonijos SKD51 plienas | HRC 58–60 | Valdo vartų atidarymą ir uždarymą |
| Karšto bėgiko antgalis | JAV berilio vario | HRC 37 | Palaiko šilumos perdavimą purkštuko komplekte |
| Kolektoriaus plokštė | H13 plienas | HRC 35–38 | Palaiko karšto bėgio kolektoriaus konstrukciją |
| Pagrindo plokštė | P20 įrankių plienas | HRC 27–32 | Suteikia struktūrinę paramą formų surinkimui |
Pastaba: Aukščiau pateiktos kietumo vertės atitinka gaminio puslapyje paskelbtas specifikacijas. Pirkėjai turėtų patvirtintoje techninėje dokumentacijoje patvirtinti galutinius medžiagų sertifikatus, terminio apdorojimo būklę, komponentų specifikacijas ir patikros įrašus.
„Daelong“ taip pat praneša apie 0,003–0,005 mm apdirbimo leistinus nuokrypius, komponentų pakeičiamumą iki 90%, o ruošinio sienelės storio koncentriškumą – ±0,0075 mm, kai L = 100 mm. Tai svarbūs techninio vertinimo taškai; dėl jų matavimo metodų, tikrinimo vietų ir priėmimo kriterijų reikėtų susitarti prieš priimant produkciją.
Pagrindinis 96 ertmių konfigūracijos pranašumas yra jos gebėjimas suformuoti daug ruošinių kiekviename cikle. Suporuotas su tinkamo dydžio įpurškimo mašina, subalansuotu užpildymu, efektyviu aušinimu ir automatizuotu valdymu, šis išdėstymas gali padėti gamintojams padidinti našumą ir geriau išnaudoti gamybos plotą.
Tačiau tikrasis per valandą pagaminamų priimtinų ruošinių skaičius priklauso nuo ciklo trukmės, mašinos prieinamumo, proceso stabilumo, planuojamos priežiūros ir atmestų dalių procento. Todėl planuojant gamybą reikėtų naudoti patikrintus bandymų duomenis, o ne vien ertmių skaičių.
Nuoseklus ruošinio svoris, kaklo matmenys ir sienelės storis yra labai svarbūs formuojant tempimo pūtimo būdu. Skirtumai tarp ertmių gali lemti netolygų medžiagos pasiskirstymą, nenuoseklų butelio stiprumą arba padidėjusį atmetimo dažnį.
Gerai suprojektuotas karštas bėgis, tiksliai pagaminti formos komponentai ir subalansuotas aušinimas gali padėti sumažinti šiuos skirtumus. Įprastas mėginių ėmimas ir ertmių identifikavimas yra naudingi norint aptikti problemas, kol jos nepaveiks didelės gamybos partijos.
Daelong įvardija keičiamą ertmės struktūrą kaip vieną iš formos inžinerinių pranašumų. Keičiami komponentai gali supaprastinti tikslinę priežiūrą, nes susidėvėjusią ar pažeistą dalį galima prižiūrėti nekeičiant viso formos mazgo.
Pirkėjai turėtų patvirtinti tikrąją pakeičiamumo apimtį, atsarginių dalių prieinamumą, keitimo procedūras ir matmenų patikros reikalavimus. Ši informacija padeda techninės priežiūros komandoms įvertinti prastovos laiką ir paruošti tinkamas atsargines atsargas.
Didelės spartos ruošinių gamyba priklauso ne tik nuo įpurškimo našumo. Roboto tvarkymo, aušinimo, transportavimo, tikrinimo ir pasroviui skirta pūtimo įranga turi veikti kartu. Suderinamumas su numatyta automatizavimo sistema padeda sumažinti tvarkymą rankomis ir palaiko labiau nuspėjamą gamybos eigą.
Dėl 29/25 kaklelio apdailos ir 96 ertmių išdėstymo šio tipo formos tinka pakavimo operacijoms, kurioms reikia daug PET ruošinių. Paruošto butelio tinkamumas priklauso nuo kaklelio konstrukcijos, ruošinio svorio, dervos rūšies, butelio geometrijos ir numatytų pildymo sąlygų.
Ne kiekviena 29/25 kaklelio apdaila yra keičiama su kiekvienu buteliuko dangteliu ar pildymo linija. Gamintojai turėtų patikrinti uždarymo brėžinius, klastojimo akivaizdžius bruožus, sandarinimo reikalavimus ir taikomus pakuotės standartus, prieš pradėdami kurti formą.
Pasirinkus didelės ertmės formą, reikia peržiūrėti visą gamybos sistemą, o ne lyginti vien ertmių skaičių ar pirkimo kainas. Techniškai tinkama forma turi atitikti mašiną, dervą, butelio dizainą, gamybos tikslą ir gamykloje turimus priežiūros išteklius.
Norėdami gauti daugiau informacijos apie gaminį, peržiūrėkite „Daelong“ 96 ertmių 29/25 kaklelio PET ruošinių formą su adatinio vožtuvo sklendėmis ir platesnį PET ruošinių formų sprendimų asortimentą.
Net ir tiksliai sukonstruotą formą reikia reguliariai prižiūrėti, kad būtų išlaikytas pastovus veikimas. 96 ertmių sistemoje dėl nedidelės problemos, turinčios įtakos kelioms ertmėms, gali atsirasti daug sugedusių dalių, jei ji lieka nepastebėta.
Profilaktinė priežiūra gali sumažinti netikėtas prastovos laiką ir padaryti komponentų keitimą labiau nuspėjamu. Tinkamas priežiūros intervalas turėtų būti pagrįstas gamybos sąlygomis, dervos kokybe, darbo valandomis, patikrinimo rezultatais ir gamintojo rekomendacijomis.
96 ertmių PET ruošinių formoje yra 96 liejimo ertmės ir per visą įpurškimo ciklą galima pagaminti iki 96 ruošinių, kai visos ertmės veikia tinkamai. Faktinė gamybos produkcija priklauso nuo ciklo trukmės, mašinos našumo ir gaminių priėmimo rodiklių.
29/25 žymėjimas nurodo numatomą kaklo apdailos konfigūraciją. Tikslūs matmenys ir uždarymo sąsaja turi būti patvirtinti naudojant patvirtintą inžinerinį brėžinį, kad būtų užtikrintas suderinamumas su pasirinkto dangtelio ir buteliuko dizainu.
Adatinių vožtuvų užtvarų sistema kontroliuoja lydalo patekimą per kilnojamus vožtuvo kaiščius. Naudojant tinkamus dizaino ir proceso parametrus, jis gali pagerinti vartų nuoseklumą, palaikyti kontroliuojamą užpildymą ir sumažinti tam tikrus su vartais susijusius defektus didelės apimties liejiniuose.
Daelong nurodo suderinamumą su Nestal liejimo mašinomis su penkių stočių robotų sistema. Tikslus mašinos modelis ir sąsajos reikalavimai turėtų būti patvirtinti prieš užsakant, įskaitant suspaudimo jėgą, įpurškimo talpą, plokštelės matmenis ir automatikos detales.
Paskelbtos specifikacijos apima Vokietijos 2316 plieno ertmę, šerdį ir kaklo žiedą; Japoniškas SKD51 plienas vožtuvo kaiščiui; berilio varis karšto bėgio antgaliui; H13 plienas kolektoriaus plokštei; ir P20 įrankių plienas pagrindinei plokštei. Galutiniai medžiagos ir kietumo reikalavimai turi būti patvirtinti pirkimo specifikacijoje.
Gamintojai turi palaikyti subalansuotą karšto bėgelio temperatūrą, tinkamus įpurškimo parametrus, veiksmingą aušinimą ir švarius liejimo paviršius. Reguliarus mėginių ėmimas po ertmę ir prevencinė priežiūra padeda nustatyti nukrypimus, kol jie nesukelia plačiai paplitusių atmetimų.
Pateikite kaklo apdailos brėžinį, ruošinio svorį ir matmenis, numatomą buteliuko naudojimą, įpurškimo mašinos modelį, gamybos tikslą, dervos specifikacijas, automatizavimo reikalavimus ir pageidaujamą pristatymo grafiką. Šios detalės padeda gamintojui įvertinti suderinamumą ir parengti tikslesnį pasiūlymą.
96 ertmių PET ruošinių forma su adatinių vožtuvų užtvarų sistema gali būti vertinga investicija pakuočių gamintojams, siekiantiems didelio gamybos pajėgumo, pasikartojančios ruošinių kokybės ir suderinamumo su automatizuotomis liejimo įpurškimo operacijomis. Jo ilgalaikė vertė priklauso nuo tikslios inžinerijos, tinkamų medžiagų, subalansuoto užpildymo ir aušinimo, patikimo mašinų integravimo ir disciplinuotos priežiūros.
Daelong sujungia savo patirtį įpurškimo formų gamyboje su gaminio dizainu, skirtu didelės apimties PET ruošinių gamybai. Prieš priimdami sprendimą dėl pirkimo, gamintojai turėtų įvertinti techninius brėžinius, patvirtinti mašinos suderinamumą ir nustatyti aiškius priėmimo kriterijus pelėsių bandymams ir galutiniam pristatymui.
Ieškote patikimo PET ruošinio formos sprendimo savo gamybos linijai? Susisiekite su Daelonguaptarti jūsų 29/25 kaklo specifikacijas, ruošinio dizainą, mašinos konfigūraciją ir išvesties reikalavimus. Apsilankykite produkto puslapyje arba susisiekite su mumis ir paprašykite techninės informacijos ir pasiūlymo, pritaikyto jūsų gamybos poreikiams.